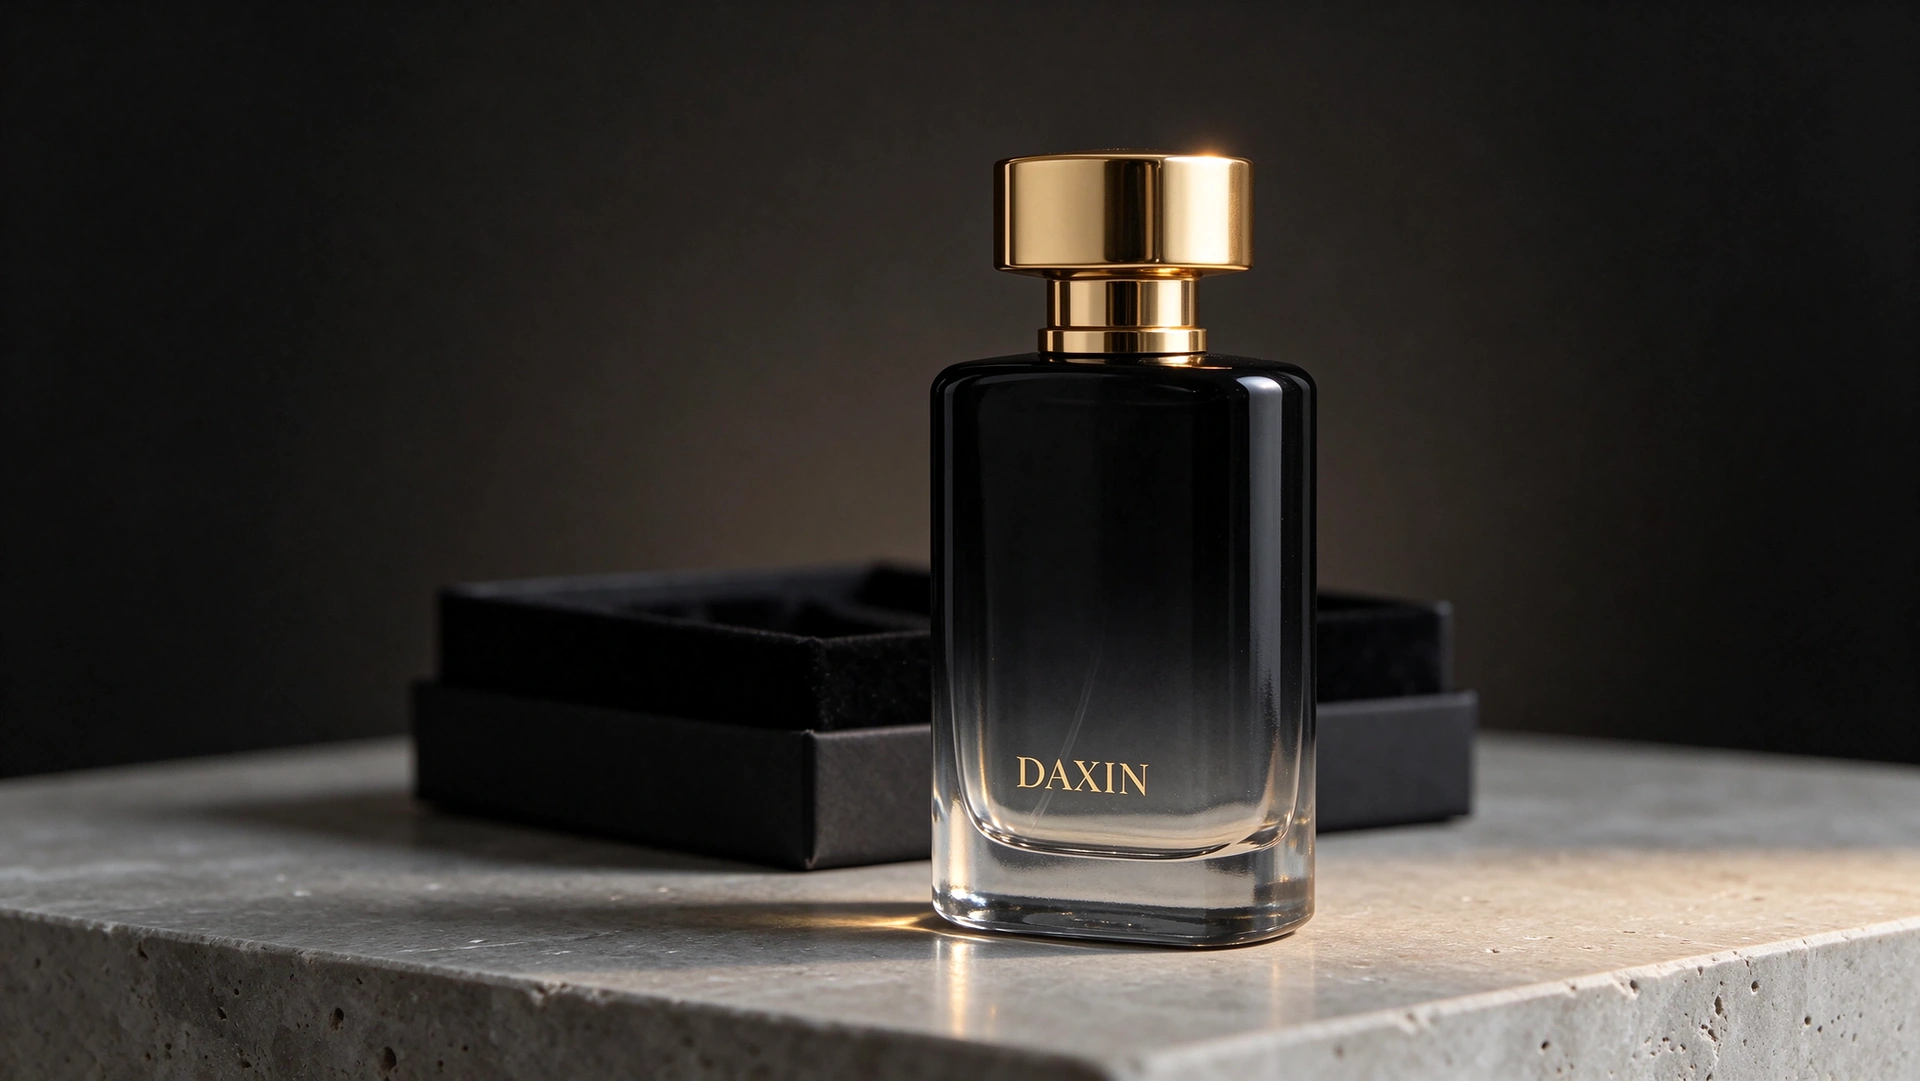
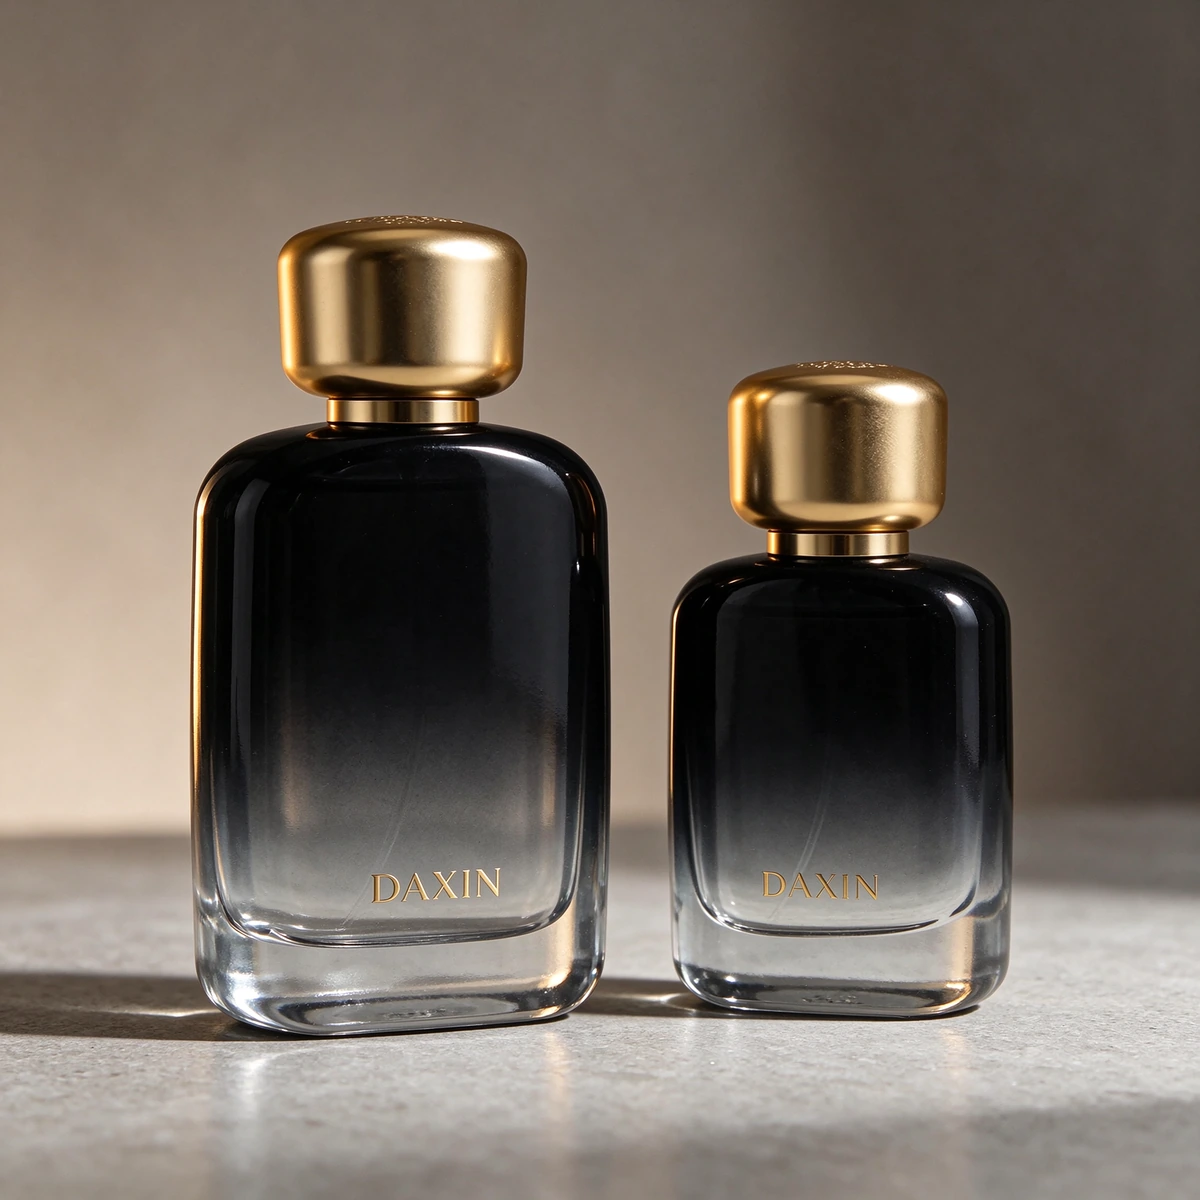
Caso di studio: un flacone di profumo da 100 ml con sfumatura e tappo in zamak dorato.
Caso di studio: un flacone di profumo da 100 ml con sfumatura e tappo in zamak dorato.
Da un brief di due pagine a un prodotto pronto per la vendita in sole 11 settimane, senza modificare la silhouette già approvata dal marchio.
Questo caso di studio illustra nel dettaglio come è stato realizzato quel pacchetto: il brief, le decisioni ingegneristiche, le prove di decorazione e i risultati finali ottenuti.
In sintesi | |
Capacità | 100 ml, con una versione da 50 ml sullo stesso collo |
Collo / chiusura | crimpatura FEA15 |
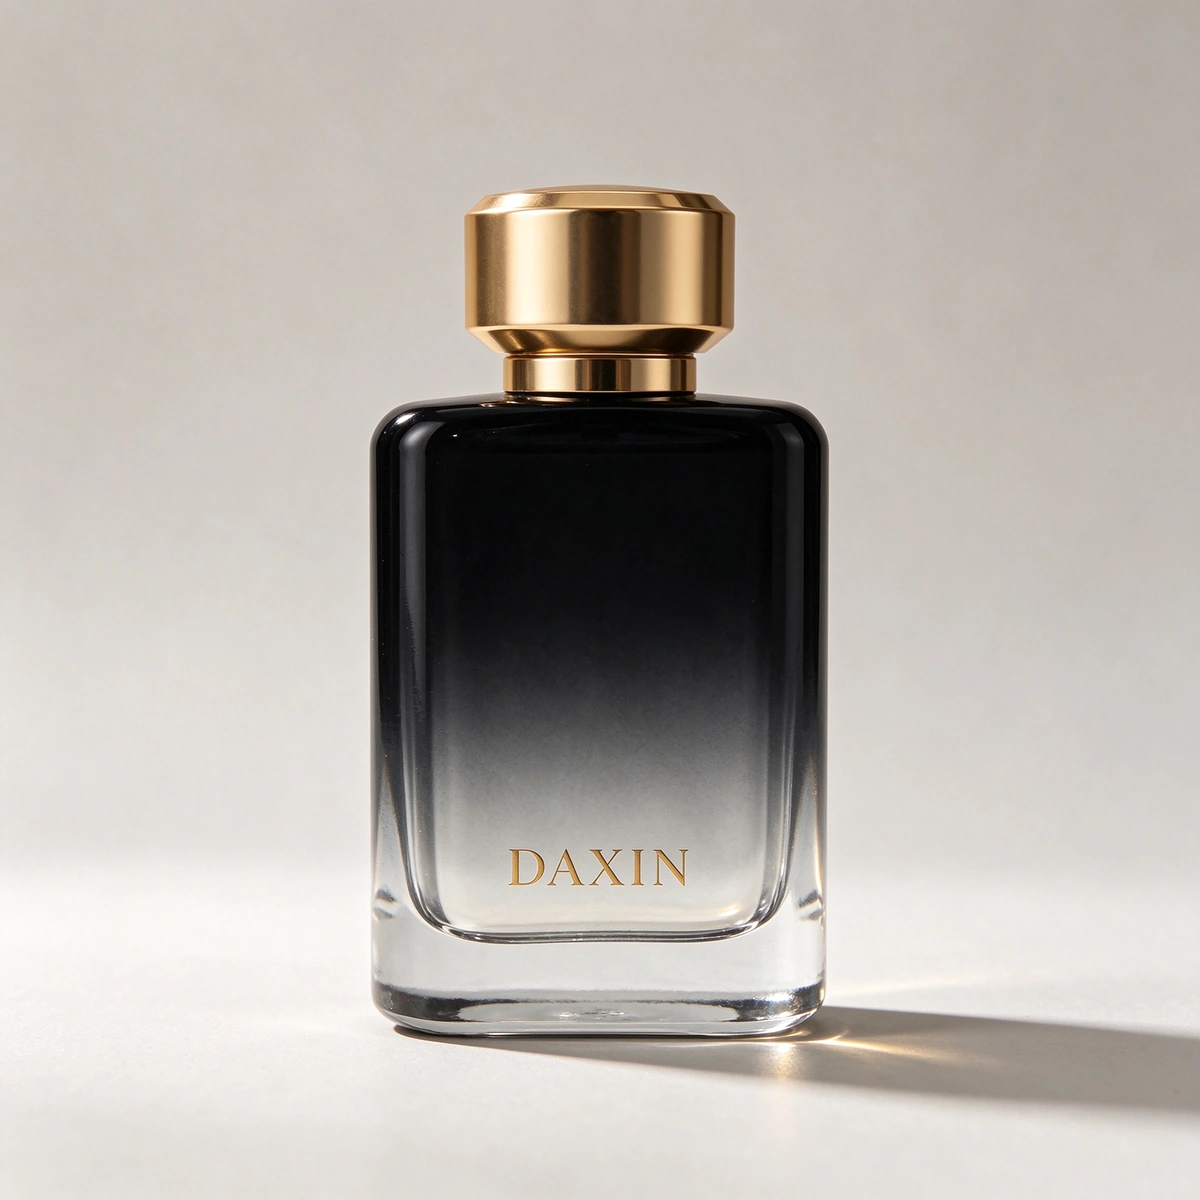
Bicchiere | Pietra focaia extra, base spessa, corpo rettangolare arrotondato |
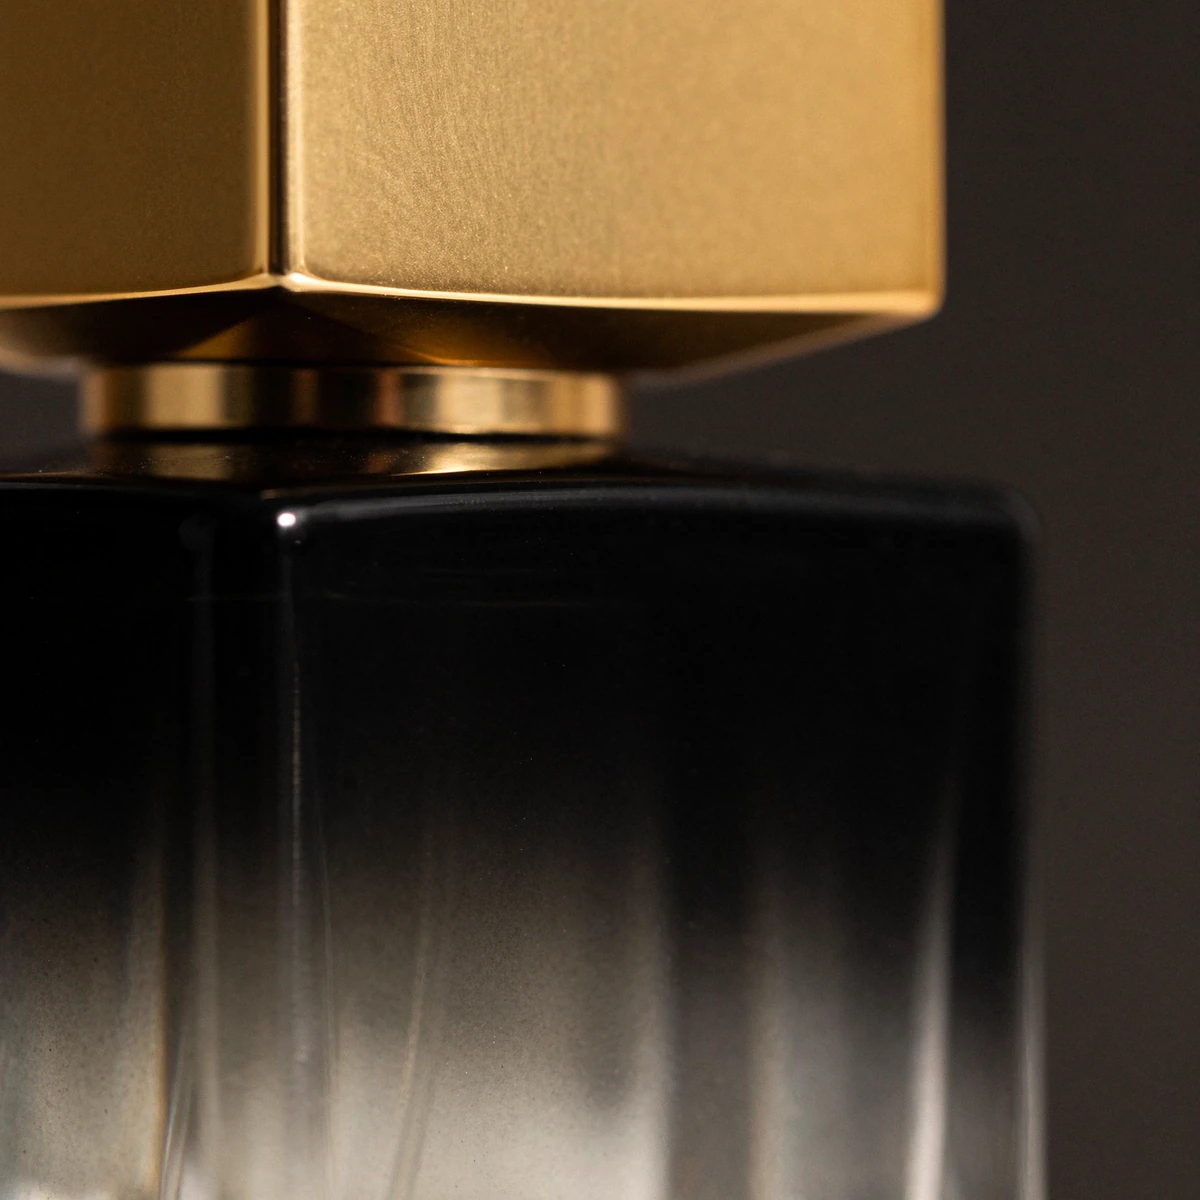
Cappello | Zamak pesante, placcato oro |
Decorazione | Verniciatura a spruzzo sfumata + logo stampato a caldo |
Secondario | Scatola regalo rigida con inserto in velluto, borsa abbinata. |
MOQ | 10.000 pezzi |
Tempi di consegna | 15-20 giorni per lo stampo + 25-30 giorni per la produzione |
Conformità | SGS, CE, RoHS, TUV, Intertek |
1. Premesse del progetto
Il marchio si è rivolto a noi dopo che una prima fase di campionatura con un altro fornitore si era conclusa con un nulla di fatto. Il rendering 3D approvato appariva perfetto sullo schermo, ma non era mai stato testato come oggetto fisico. Tre cose erano andate storte:
Il rivestimento sfumato si è interrotto in corrispondenza della linea di transizione, lasciando un bordo netto dove il nero sfumava nel vetro trasparente.
Il tappo proposto era visivamente corretto ma troppo leggero in mano, quindi la confezione risultava sullo scaffale come "design premium, budget execution".
La bottiglia, una volta riempita, risultava sbilanciata verso l'alto. Da vuota rimaneva stabile, ma oscillava sulla linea di riempimento dopo l'aggiunta della pompa e del tappo.
La data di lancio era stata fissata in base alle tempistiche di vendita al dettaglio e il marchio aveva già realizzato le immagini per la campagna pubblicitaria con la silhouette approvata. Riprogettare il modello non era un'opzione. L'obiettivo era rendere il design esistente producibile, replicabile e spedibile.
2. Il brief
Requisito | Perché era importante | Rischio in caso di mancata osservazione |
Silhouette invariata | Le risorse della campagna e il piano di vendita al dettaglio erano già stati definiti | Riprese aggiuntive, rinvio, perdita di budget pubblicitario |
Sfumatura dal nero opaco al trasparente, senza linea di transizione netta. | La sfumatura è il principale elemento visivo distintivo del marchio. | Strisce visibili su ogni unità |
Tappo dorato con peso reale | Valore percepito sullo scaffale, in mano e al momento dell'apertura della confezione. | La confezione sembra più economica del succo |
Collo a crimpare FEA15 | Alimentazione standard delle pompe, flessibilità di fornitura da fonti alternative. | Pompa a fonte unica, senza possibilità di avviamento di emergenza. |
Resistenza all'alcol | La fragranza è composta per circa il 70-80% da etanolo; attacca i rivestimenti deboli | Sollevamento del rivestimento, formazione di bolle, cedimento dell'etichetta |
durabilità del transito | Cartoni per l'esportazione, trasporto marittimo, pacchi per l'e-commerce | Richieste di risarcimento per rotture e perdite |
10.000 pezzi primo ordine, in data fissa | Capitale circolante e tempistiche di lancio | Esaurito al momento del lancio |
3. La soluzione
Componente | Materiale e specifiche | Decorazione |
Bottiglia di vetro | Flacone extra in vetro flint da 100 ml, collo FEA15, base appesantita | Opzione satinatura, verniciatura personalizzata, aggiornamento ad alta resistenza alla selce |
Spruzzatore/atomizzatore | Pompa in alluminio ad alta precisione, crimpatura FEA15 | Oro, argento, nero opaco, finiture lucide |
Collare | Collare in alluminio abbinato | Montaggio perfetto sulla pompa |
Cappello | Cappello Zamak pesante | Galvanostegia, incisione laser, opzione magnetica |
Confezione regalo | Scatola rigida con inserto personalizzato in velluto/EVA | Stampa a caldo, serigrafia, goffratura |
L'intento progettuale è rimasto invariato: stessa silhouette, stessa sfumatura, stessa geometria del tappo. Ciò che è cambiato è stata la distribuzione del peso del corpo in vetro, il processo di rivestimento, la lega del tappo e lo spessore della placcatura, nonché la geometria dell'inserto che mantiene ferma la bottiglia durante il trasporto.
4. Aspetti tecnici e artigianali
4.1 Corpo in vetro e peso della base
Anche la presenza di selce extra è importante per la decorazione. Un minor numero di imperfezioni, bolle e striature nel vetro significa che il rivestimento aderisce a una superficie pulita, il che fa la differenza tra una sfumatura uniforme e una screziata.
4.2 FEA15 collo a crimpare
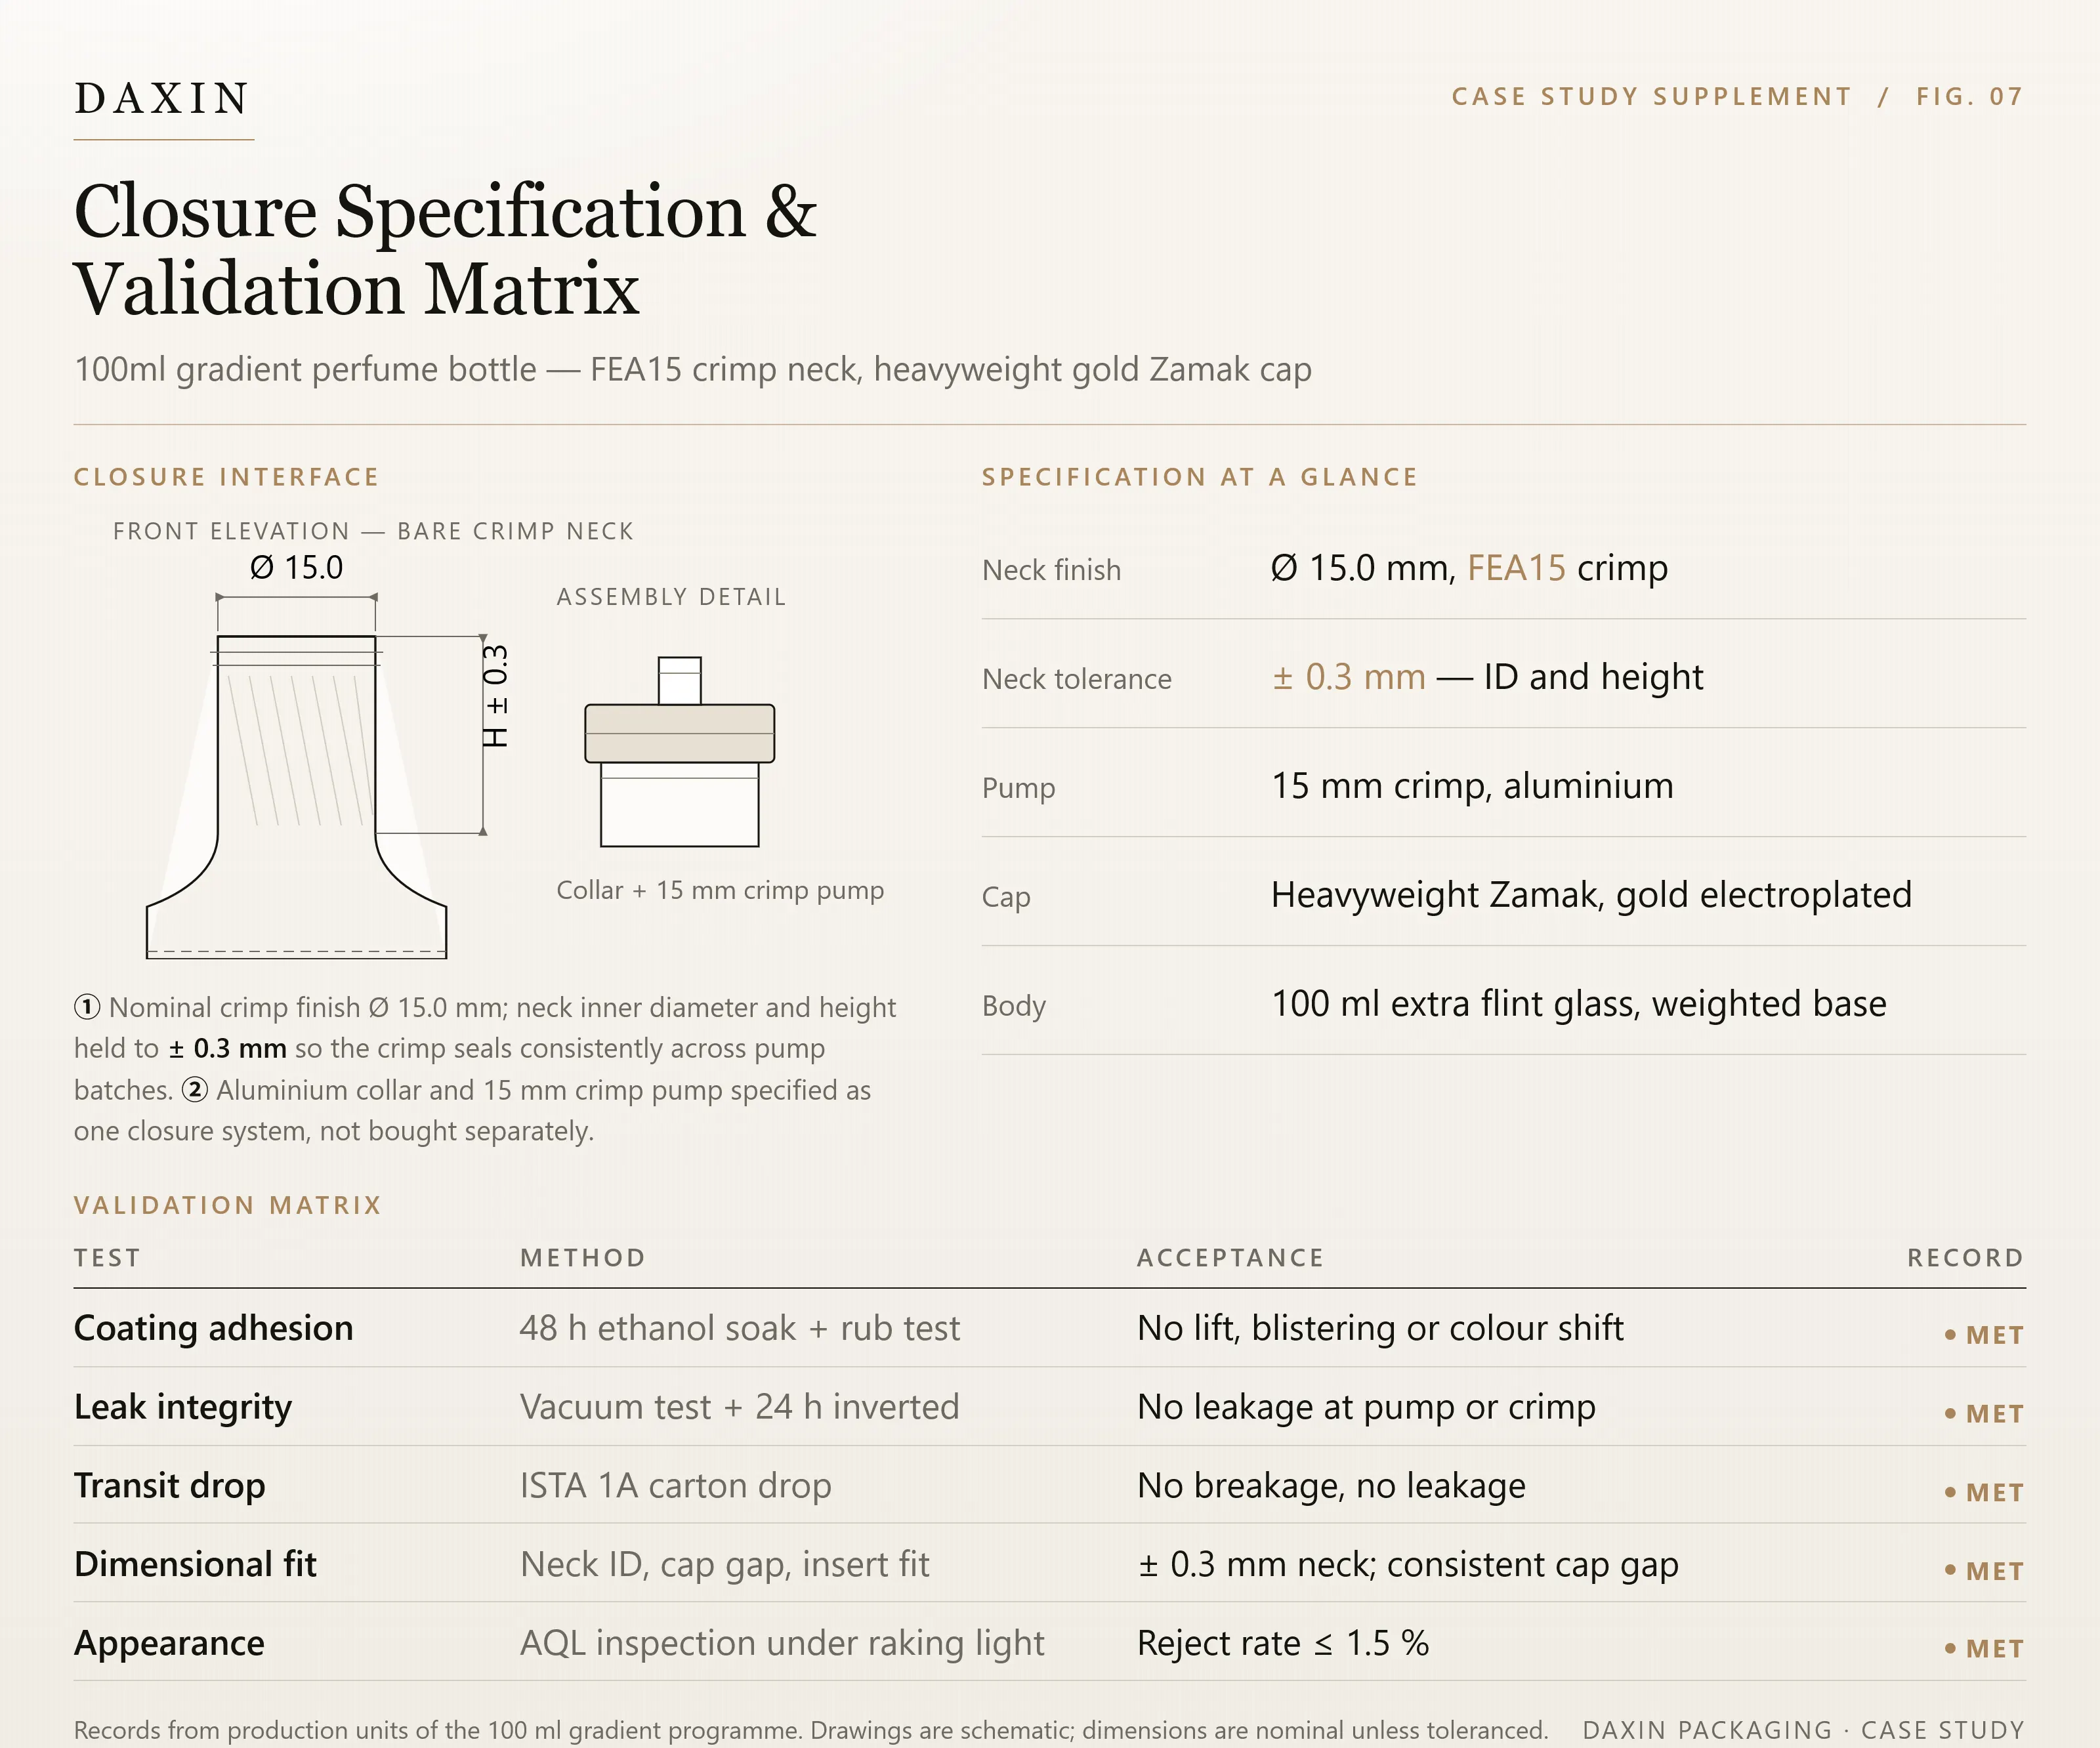
FEA15 è lo standard di crimpatura più diffuso per le pompe per profumi in Europa e Medio Oriente. La sua specifica ha comportato due vantaggi: ha permesso di rivolgersi a più fornitori qualificati anziché a uno solo e ha consentito al riempitore a contratto del marchio di utilizzare le attrezzature esistenti per la produzione delle bottiglie, senza la necessità di nuovi componenti. Il diametro interno e l'altezza del collo sono stati mantenuti entro ±0,3 mm, garantendo così una tenuta uniforme della crimpatura tra i diversi lotti di produzione.
4.3 Tappo: Zamak, non plastica placcata
Abbiamo anche dimensionato l'incastro interno del cappuccio contro il colletto in modo che il cappuccio si posizioni con uno spazio uniforme tutt'intorno. Una variazione di 0,4 mm lì fa la differenza tra "machined" e "loose" nella mano.
4.4 Rivestimento sfumato
Maschera la zona libera e controlla l'angolo e la distanza di spruzzatura in modo che la sfumatura si crei tramite passaggi sovrapposti anziché con un singolo colpo.
Realizzate la sfumatura a strati, schiarendo gradualmente il colore verso la base a ogni passata, quindi polimerizzate tra una passata e l'altra.
La polimerizzazione deve avvenire a temperatura controllata affinché il rivestimento reticoli completamente; un rivestimento non completamente polimerizzato è quello che si solleva al contatto con l'etanolo.
Esaminate la linea di transizione con luce radente, non diffusa: le striature invisibili con illuminazione piana sono evidenti una volta posizionate sullo scaffale.
4.5 Logo stampato a caldo su una superficie curva
Il logo è posizionato su un pannello leggermente curvo, quindi una fustella piatta avrebbe stampato in modo irregolare. Abbiamo utilizzato una fustella flessibile in silicone con un raggio corrispondente, oltre a una dima di posizionamento che fa riferimento al collo della bottiglia anziché alla base: il collo è la dimensione più stretta della bottiglia, quindi l'allineamento si ripete da un'unità all'altra.
4.6 Imballaggio secondario
Test | Metodo | Accettazione |
Adesione del rivestimento | Immergere in etanolo per 48 ore + strofinare | Nessun sollevamento, nessuna formazione di bolle o cambiamento di colore |
Perdere | Test sottovuoto + 24 ore capovolto | Nessuna perdita dalla pompa o dal raccordo a crimpare |
Gocciolare | Deposito cartoni ISTA 1A | Nessuna rottura, nessuna perdita |
Dimensionale | Diametro interno/altezza del collo, adattamento del cappuccio, cavità di inserimento | ±0,3 mm di diametro del collo, spazio costante tra i cappucci |
Aspetto | Ispezione AQL sotto luce radente | Tasso di scarto inferiore all'1,5% |
5. Processo di esecuzione
Palcoscenico | Lavoro | Durata |
1. Breve revisione tecnica | Revisione dell'intento progettuale, elenco dei rischi, decisione sul collo e sulla chiusura. | Settimana 1 |
2. Disegno 3D e tecnico | Disegno tecnico tratto dal rendering approvato, campione a mano in vetro di magazzino | Settimana 1-2 |
3. Stampo e primi colpi | Costruzione dello stampo, primi campioni, peso base e convalida della crimpatura | 15–20 giorni |
4. Prove di decorazione | Passaggi a gradiente, profilo di polimerizzazione, stampo e maschera per stampaggio a caldo | 5–7 giorni |
5. Validazione e prova pilota | Piano di test completo sulle unità pilota, inserimento, consegna del cartone | 1 settimana |
6. Produzione di massa | 10.000 pezzi, ispezione AQL in linea | 25–30 giorni |
7. Imballaggio e spedizione | Inserire l'assemblaggio, la configurazione del cartone, esportare i documenti | 1 settimana |
Ogni fase si concludeva con un campione approvato. Nulla andava avanti con una semplice approvazione verbale, perché i due fallimenti che il marchio aveva già subito provenivano entrambi da una fase che non era mai stata formalmente conclusa.
6. Risultati
Bersaglio | Raggiunto |
Silhouette invariata rispetto al progetto approvato | Met — non è stato necessario ripetere le riprese |
Gradiente senza banda di transizione visibile | Met — banding eliminato, verificato sotto luce radente |
Cappello di peso reale e placcatura di alta qualità | Met — Zamak pesante, placcato oro |
Il rivestimento resiste al contatto con l'etanolo | Met — Superamento del 100% del test di immersione e sfregamento di 48 ore |
Nessuna perdita o rottura durante il trasporto | Met — zero guasti nei test sui cartoni ISTA 1A |
Tasso di rifiuto delle decorazioni | Mantenuto al di sotto dell'1,5% durante l'ispezione AQL |
Primo ordine di 10.000 pezzi nei tempi previsti. | Met — spedito entro la finestra di vendita al dettaglio |
Lo stesso collo e lo stesso tappo sono stati riutilizzati per una versione da 50 ml sei mesi dopo, senza un nuovo stampo e senza una nuova qualifica della pompa.
L'azienda di riempimento non ha segnalato arresti della linea dovuti a difetti di piegatura o deformazione dei fogli durante la prima fase di produzione.
Il processo di gradiente è stato documentato come una ricetta ripetibile, quindi un eventuale riordino non dipende dal fatto che l'operatore originale sia in turno.
7. Cosa ha reso possibile il successo di questo progetto?
Abbiamo progettato tenendo conto del progetto, non aggirandolo.Ogni modifica era invisibile all'occhio del cliente: peso della base, lega, spessore della placcatura, profilo di polimerizzazione, cavità dell'inserto.
Il collo è stato deciso fin da subito.La crimpatura FEA15 ha garantito la concorrenza e la compatibilità con le pompe di riempimento del marchio ancor prima che si discutesse della decorazione.
I rivestimenti sono stati testati con l'aggressore reale.Etanolo, non acqua, negli impianti di produzione, non campioni di laboratorio.
L'imballaggio è stato considerato parte della protezione durante il trasporto.L'inserto è stato dimensionato in base alle dimensioni effettive della bottiglia, non al disegno nominale.
Ogni fase si concludeva con un campione firmato.Il progetto non ha mai portato avanti un'ipotesi non approvata nella fase successiva.
8. Prodotti correlati e punti di accesso
Collezione di flaconi di profumo— Flaconi di profumo in vetro da 30 ml, 50 ml e 100 ml, disponibili in forme quadrate, rettangolari, rotonde, cilindriche e scultoree, con opzioni di pompetta e tappo.
Flacone di profumo dal design personalizzato— Progetti OEM/ODM con stampi personalizzati, tappi a corona, tappi con pietre preziose e corpi con finitura in pelle.
Flacone di profumo sfumato da 100 ml con scatola— la configurazione di serie più simile a questa custodia: sfumatura dal nero al trasparente, tappo quadrato opaco, confezione regalo rigida.
Flacone spray di profumo opaco da 100 ml— Corpo alto e rettangolare con finitura opaca nera, bianca o bianco-blu.
Confezione di profumo— pompe, collari, tappi e scatole specificati come un unico sistema anziché acquistati separatamente.
Altri casi di studio— Recupero di imballaggi, consolidamento di più SKU e altri progetti relativi ai flaconi di profumo.
Stai pensando a una bottiglia simile?
Inviaci la sagoma, la capacità produttiva e il mercato di riferimento. Ti risponderemo con una ripartizione dei componenti, un percorso di decorazione, una tempistica per lo stampo e un preventivo per la quantità ordinata, prima ancora di iniziare la produzione.